


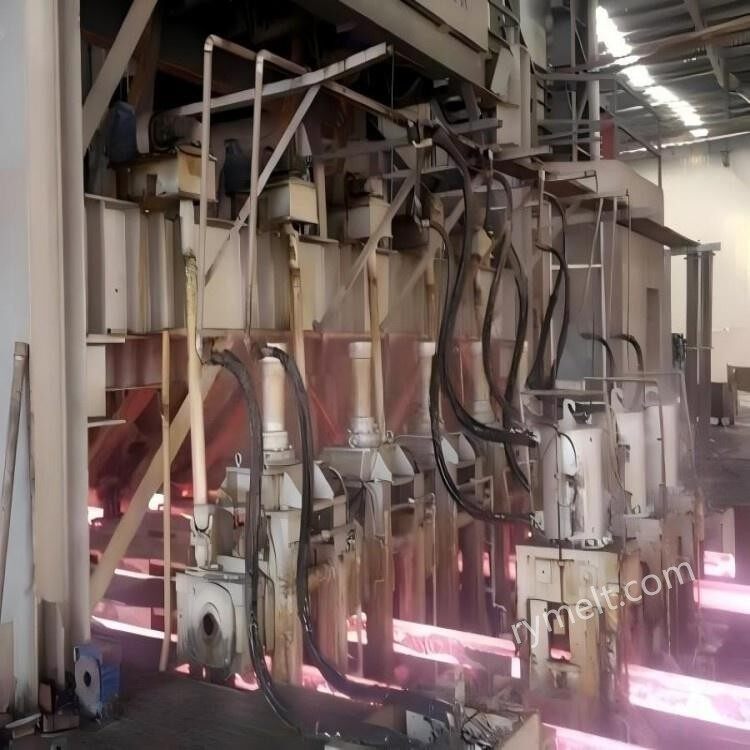
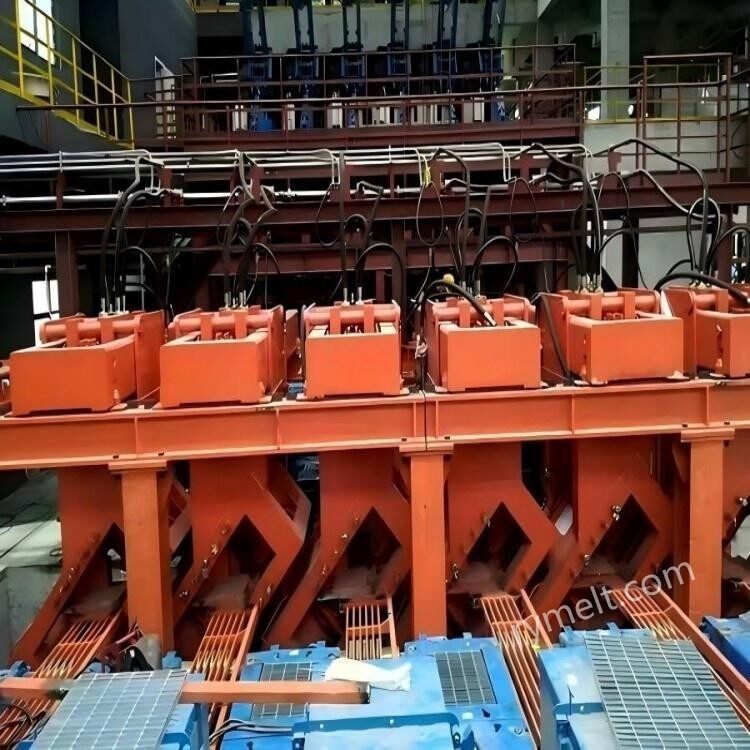
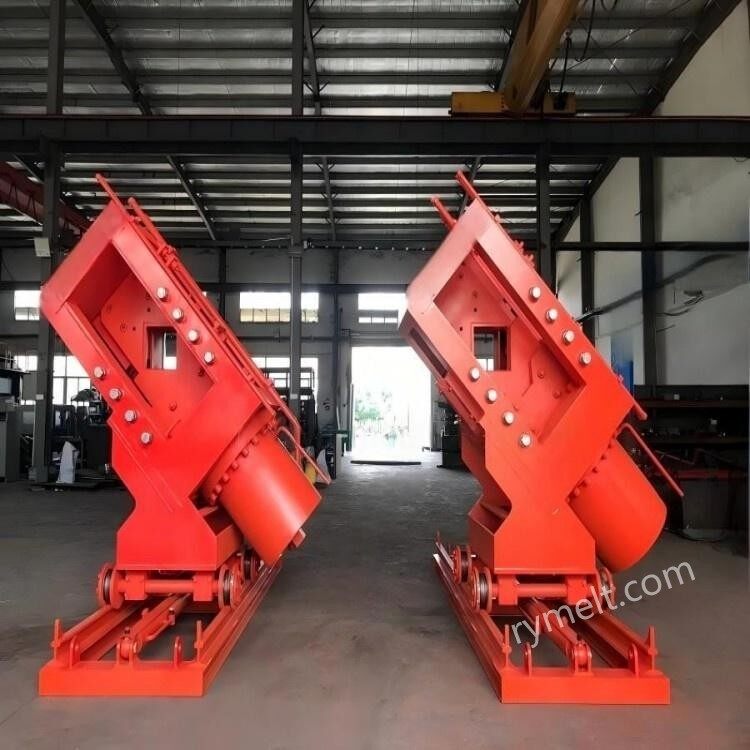
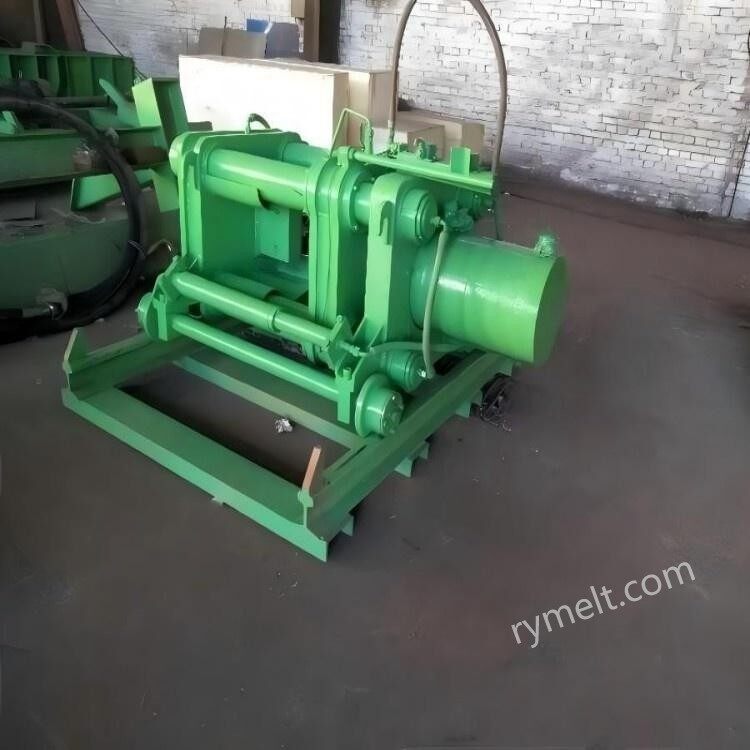
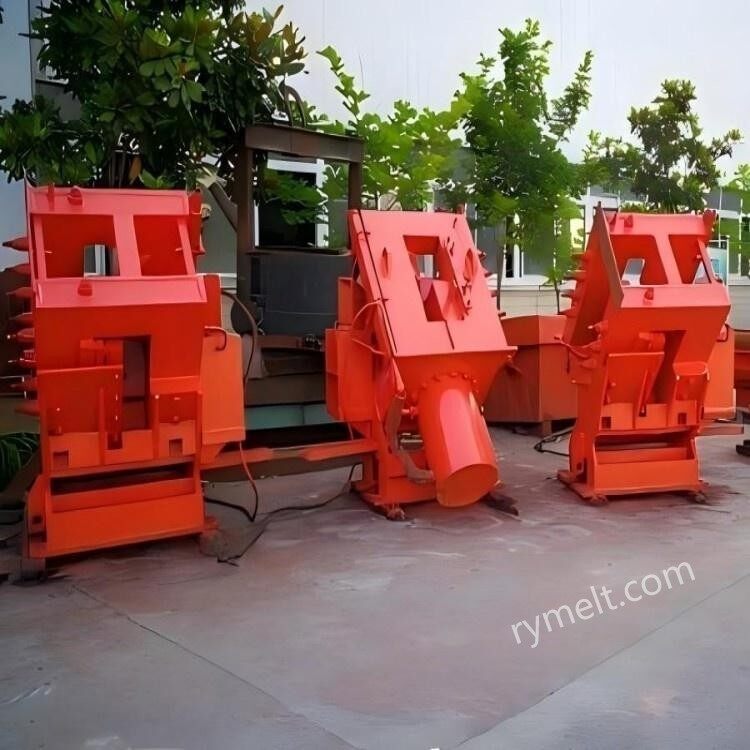
โครงสร้างและองค์ประกอบ
1.ระบบไฮดรอลิก
แหล่งพลังงาน: สถานีปั๊มไฮดรอลิกแรงดันสูง- (รวมถึงมอเตอร์ ปั๊มน้ำมัน ถังน้ำมัน ฯลฯ)
หน่วยงานที่ดำเนินการ: กระบอกไฮดรอลิกผ่านแรงดันน้ำมันไฮดรอลิกเพื่อขับเคลื่อนใบมีดตัดเพื่อให้เกิดแรงเฉือน
ส่วนประกอบควบคุม: วาล์วสัดส่วน เซอร์โววาล์ว ฯลฯ เพื่อการควบคุมแรงเฉือนและความเร็วที่แม่นยำ
2. กลไกแรงเฉือน
โครงมีดบนและล่าง: ทำจากเหล็กโลหะผสมที่มีความแข็งแรงสูง- ทนต่ออุณหภูมิสูงและทนต่อการสึกหรอ
ใบมีด: วัสดุพิเศษ (เช่นเหล็กแม่พิมพ์งานร้อน) สามารถทนต่อแรงเฉือนเหล็กแท่งที่อุณหภูมิสูงได้
อุปกรณ์นำทาง: ตรวจสอบวิถีการเคลื่อนที่ของใบมีดอย่างแม่นยำเพื่อหลีกเลี่ยงการชดเชย
3.ระบบควบคุม
PLC หรือคอมพิวเตอร์อุตสาหกรรม: ดำเนินการอัตโนมัติ กำหนดความยาวของการตัดตามความเร็วของแท่งเหล็กและข้อกำหนดของกระบวนการ
เซ็นเซอร์: ตรวจจับตำแหน่งแท่งเหล็ก อุณหภูมิ แรงเฉือน และพารามิเตอร์อื่นๆ ผลป้อนกลับไปยังระบบควบคุม
หลักการทำงาน
1.การวางตำแหน่งของเหล็กแท่ง
เหล็กแท่งหล่อแบบต่อเนื่องจะถูกดึงไปยังตำแหน่งแรงเฉือนแบบไฮดรอลิกด้วยเครื่องถอนแบบ และจุดตัดจะถูกกำหนดโดยโฟโตอิเล็กทริคเซนเซอร์หรือตัวเข้ารหัส
2.กระบวนการตัด
ระบบไฮดรอลิกขับเคลื่อนโครงมีดด้านบนให้แรงดันลดลงอย่างรวดเร็ว และแก้ไขโครงมีดด้านล่างเพื่อให้แรงเฉือนสมบูรณ์
แรงเฉือนสามารถเข้าถึงหลายร้อยถึงหลายพันตัน ตัดเหล็กแท่งอุณหภูมิสูงทันที (อุณหภูมิประมาณ 800 ~ 1100 องศา )
หลังจากการตัด โครงมีดจะถูกรีเซ็ต และเหล็กแท่งยังคงถูกเคลื่อนย้ายไปยังกระบวนการถัดไป
3. การควบคุมแบบซิงโครไนซ์
ประสานกับความเร็วดึงของเครื่องหล่อแบบต่อเนื่อง เพื่อให้แน่ใจว่าแท่งหล่อจะอยู่นิ่งหรือเคลื่อนที่ด้วยความเร็วต่ำ-ระหว่างการตัด เพื่อให้แน่ใจว่าการตัดจะราบรื่น
ข้อได้เปรียบหลัก
1. ประสิทธิภาพสูง
รอบแรงเฉือนนั้นสั้น (ปกติคือ 3-10 วินาที) ซึ่งปรับให้เข้ากับสายการผลิตการหล่อแบบต่อเนื่องความเร็วสูง (เช่น ความเร็วในการดึงหลายเมตรต่อนาที)
เมื่อเทียบกับการตัดไฟ ไม่มีการใช้ก๊าซ ประหยัดพลังงาน และรักษาสิ่งแวดล้อม
2. คุณภาพการตัดสูง
การตัดแบบเรียบและเสี้ยน-อย่างอิสระ ช่วยลดปริมาณการประมวลผลในภายหลัง
ไม่มีการสร้างผิวออกซิไดซ์ หลีกเลี่ยงการสูญเสียวัสดุ
3. ระบบอัตโนมัติและความปลอดภัย
การควบคุมอัตโนมัติเต็มรูปแบบ ลดการแทรกแซงด้วยตนเอง
การออกแบบที่ปิดล้อมช่วยป้องกันเศษที่มีอุณหภูมิสูงกระเด็นและรับประกันความปลอดภัยในการทำงาน
สถานการณ์การใช้งาน
สายการผลิตการหล่อเหล็กและเหล็กกล้าอย่างต่อเนื่อง: สำหรับเหล็กกล้าคาร์บอน โลหะผสมเหล็ก สแตนเลส และเหล็กแท่งหล่ออื่นๆ ที่ตัดตามขนาด
สภาพการทำงานพิเศษ: การทำงานที่มั่นคงภายใต้อุณหภูมิสูงและสภาพแวดล้อมการรับน้ำหนักสูง ปรับให้เข้ากับส่วนต่างๆ (เหล็กแท่งสี่เหลี่ยม เหล็กแท่งสี่เหลี่ยม เหล็กแท่งกลม ฯลฯ)
ทางเลือกอื่นนอกเหนือจากกระบวนการแบบเดิม: ค่อย ๆ แทนที่การตัดด้วยเปลวไฟและเฉือนฟลายอิ้งแบบกล โดยเฉพาะอย่างยิ่งเหมาะสำหรับความต้องการด้านการผลิตที่มีความแม่นยำสูง-และสูง-ของสายการผลิต
การบำรุงรักษาและปัญหาทั่วไป
1.จุดบำรุงรักษา
เปลี่ยนน้ำมันไฮดรอลิกและไส้กรองเป็นประจำเพื่อป้องกันการปนเปื้อนของระบบ
ตรวจสอบการสึกหรอของใบมีด การซ่อมแซมหรือเปลี่ยนตามกำหนดเวลา
หล่อลื่นอุปกรณ์นำทางเพื่อให้แน่ใจว่าชิ้นส่วนที่เคลื่อนไหวมีความยืดหยุ่น
2.ปัญหาทั่วไป
แรงเฉือนไม่เพียงพอ: อาจเกิดจากการรั่วของระบบไฮดรอลิกหรือแรงดันสถานีปั๊มผิดปกติ
การตัดเอียง: เกิดจากการไม่ตรงแนวของใบมีดหรือการสึกหรอของกลไกไกด์
ความล้มเหลวของระบบควบคุม: จำเป็นต้องตรวจสอบสัญญาณเซ็นเซอร์หรือตรรกะโปรแกรม PLC
พารามิเตอร์อ้างอิง
1. ช่วงแรงเฉือน: 500 ตัน ~ 5,000 ตัน
(ปรับตามวัสดุเหล็กแท่ง ขนาดหน้าตัด และอุณหภูมิ)
2. รูปร่างส่วน:เหล็กแท่งสี่เหลี่ยม, เหล็กแท่งสี่เหลี่ยม, เหล็กแท่งกลม, แผ่นพื้น ฯลฯ
3. ขนาดส่วน:
เหล็กแท่ง/แท่งสี่เหลี่ยม: 100×100mm-600×600mm;
แผ่นคอนกรีต: ความหนา 150-400 มม. กว้าง 1,000-2500 มม.
ช่วงอุณหภูมิ: 800 องศา ~ 1100 องศา
(แรงเฉือนที่อุณหภูมิสูง-ต้องใช้ใบมีดวัสดุพิเศษ)
4. วงจรการตัด
เวลาเฉือนครั้งเดียว: 3 ~ 10 วินาที (รวมถึงการปิดใบมีด, แรงเฉือน, รีเซ็ต);
ความถี่เฉือนต่อเนื่อง: 6 ~ 20 ครั้ง / นาที (และความเร็วของเครื่องหล่อแบบต่อเนื่อง)
5. ความแม่นยำในการเฉือน
ข้อผิดพลาดด้านความยาว: ± 2 มม. ~ ± 5 มม. (ได้รับผลกระทบจากความแม่นยำในการควบคุมการซิงโครไนซ์);
ความเรียบของการตัด: น้อยกว่าหรือเท่ากับ 1 มม./ม. (ไม่มีเสี้ยน ไม่มีรอยแตก)
บริษัทของเรามีประสบการณ์หลายปีในการผลิตและการตลาดกรรไกรไฮดรอลิก ด้วยบุคลากรทางเทคนิคมืออาชีพ ตามความต้องการของลูกค้า การผลิต และการแปรรูป ข้อมูลพารามิเตอร์ข้างต้นสามารถใช้เป็นข้อมูลอ้างอิงได้ หากคุณมีความต้องการเฉพาะ โปรดติดต่อเรา


